Artykuł sponsorowany
Jak bigowanie i tolerancja wymiarowa wpływają na stabilność pudełek PET w transporcie żywności
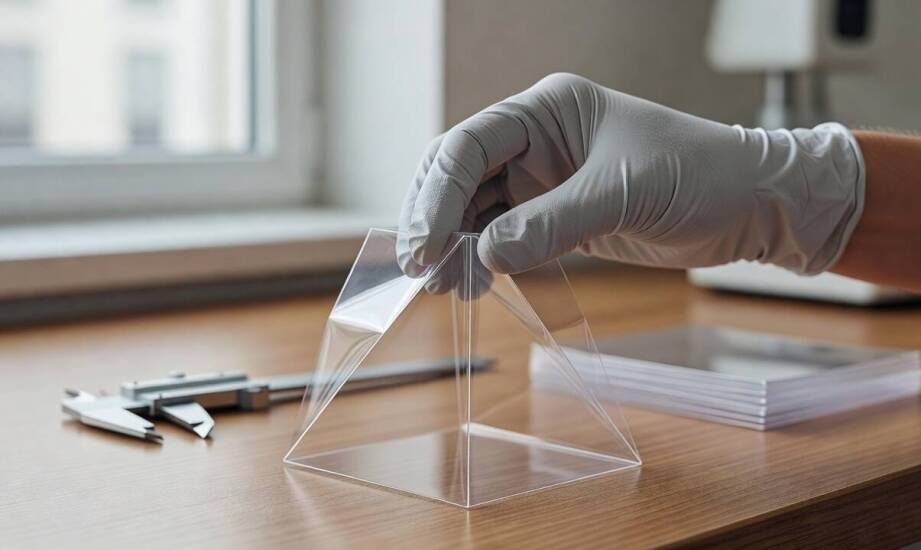
Estetycznie zaprojektowane opakowanie z tworzywa sztucznego często zachwyca na etapie koncepcji wizualnej, prezentując krystaliczną czystość i nowoczesny design. Prawdziwy problem pojawia się jednak w momencie, gdy gotowy produkt trafia na zautomatyzowaną linię produkcyjną, gdzie traci stabilność już przy pierwszej próbie złożenia przestrzennego. Cienkie ścianki łatwo uginają się pod własnym ciężarem, a nierówno domykające się zakładki powodują natychmiastowe zakleszczanie wrażliwych mechanizmów maszyny. Zatrzymanie linii pakującej wymusza kosztowne przestoje, ręczną korektę uszkodzonych partii towaru oraz znacząco zwiększa odsetek odrzuconych sztuk. Skuteczna optymalizacja całego procesu wymaga dogłębnego zrozumienia mechaniki wybranego materiału, precyzyjnego profilowania krawędzi gięcia oraz rygorystycznego utrzymania założonych wymiarów na każdym etapie formowania. Ostateczna wytrzymałość pojemnika zależy od parametrów technicznych, które na pierwszy rzut oka pozostają całkowicie niewidoczne dla przeciętnego konsumenta.
Wpływ grubości folii i głębokości bigu na sztywność
Dobór odpowiednich parametrów wyjściowych surowca stanowi absolutny fundament dla mechanicznej odporności gotowej konstrukcji. Według rygorystycznych specyfikacji technicznych oraz analiz z dokumentacji patentowych branży opakowaniowej, optymalna grubość folii PET przeznaczonej do formowania wynosi od 0,25 do 0,50 mm. Przekroczenie dolnej granicy sprawia, że materiał staje się zbyt wiotki, by skutecznie unieść ciężar własny oraz zapakowaną zawartość. Z kolei grubsze arkusze stawiają zbyt duży opór maszynom pakującym, co w krótkim czasie prowadzi do powstawania mikropęknięć w miejscach największego naprężenia struktury.
Kluczowym zabiegiem technologicznym w produkcji jest bigowanie, czyli punktowe osłabienie struktury plastiku w celu wymuszenia precyzyjnego zagięcia krawędzi. Jak wskazują szczegółowe dane z badań nad wytrzymałością tworzyw sztucznych, narzędzie bigujące powinno zagłębiać się na około 55% grubości wyjściowej materiału. Pozwala to na swobodne domknięcie wszystkich ścianek bez ryzyka rozerwania zewnętrznej powłoki ochronnej. W miejscach głębokich przetłoczeń pozostaje zazwyczaj od 40 do 50% pierwotnej warstwy plastiku, co zapewnia odpowiedni balans między pożądaną elastycznością a docelową nośnością konstrukcji. Biaxialna orientacja folii, polegająca na równomiernym dwukierunkowym rozciągnięciu materiału podczas jego wytłaczania, dodatkowo zwiększa odporność na mechaniczne rozerwanie i zapobiega niekontrolowanemu sprężynowaniu krawędzi podczas składania.
Tolerancja wymiarowa kluczem do sprawnego pakowania
Nawet najlepiej dobrana grubość surowca nie zrekompensuje błędów w profilowaniu poszczególnych paneli bocznych. Pomiary inżynieryjne oraz testy kalibracyjne maszyn wykazują, że bezpieczna tolerancja wymiarowa dla zautomatyzowanych linii produkcyjnych wynosi zaledwie ±0,2 mm. Każde odchylenie przekraczające tę krytyczną wartość sprawia, że zakładki zamykające nie trafiają w precyzyjnie wycięte sloty montażowe. Powoduje to niemal natychmiastowe zablokowanie szybkich podajników lub trwałe uszkodzenie pobieranego surowca. Wymagające testy wytrzymałościowe udowadniają, że nieprawidłowo uformowana folia o grubości 0,3 mm pęka wzdłuż wyznaczonej linii zgięcia już po 10 do 15 złożeniach próbnych.
Wysoka przejrzystość materiału jest niezwykle pożądana przez końcowych odbiorców w branży spożywczej. Wykorzystywane w nowoczesnym handlu przezroczyste pudełka do pakowania ułatwiają szybką identyfikację wizualną zamkniętej zawartości, co znacząco przyspiesza procesy logistyczne i magazynowe. Doskonała przezroczystość nie może jednak w żadnym wypadku przysłaniać podstawowych wymogów konstrukcyjnych. Gotowe jednostki transportowe układa się na paletach w formacjach sięgających od pięciu do sześciu pełnych warstw. Dolne rzędy opakowań muszą wytrzymać stały nacisk piętrowy bez najmniejszej deformacji bocznych ścianek, co jest możliwe do osiągnięcia wyłącznie dzięki rygorystycznemu utrzymaniu kątów prostych na wszystkich załamaniach materiału.
Przeniesienie wizualnego projektu graficznego na docelowy materiał to dopiero początek wymagającej drogi do stworzenia w pełni bezpiecznego pojemnika transportowego. Ostateczny sukces wdrożenia zależy w równej mierze od właściwości fizycznych wybranego surowca, jak i od matematycznej precyzji zastosowanych narzędzi obróbczych. Stabilność całego ładunku w masowym transporcie zbiorczym wynika bezpośrednio z odpowiednio wykonanego procesu bigowania oraz zachowania niezwykle wąskich marginesów błędu na liniach cięcia. Analizując zaawansowane procesy produkcyjne realizowane przez markę Terry Opakowania, można zauważyć, że ścisła kontrola technologiczna na najwcześniejszym etapie formowania skutecznie eliminuje problemy ze sprężynowaniem ścianek i ułatwia późniejsze paletowanie. Pełna automatyzacja procesu pakowania żywności wymaga bowiem niezawodnych rozwiązań, które nie tylko chronią delikatną zawartość przed uszkodzeniem, ale również bezbłędnie i płynnie współpracują z maszynami na każdym etapie długiego łańcucha dostaw.
Kategorie artykułów
Polecane artykuły

Co dzieje się z drukarką po zgłoszeniu awarii — od diagnozy do testów końcowych

Gdzie powstają rozbieżności między kolektorem a raportami sprzedaży z kasy

Wpływ użytego materiału na elastyczność i zachowanie poprzeczki podczas strącenia na domowym parkurze
